


U mjeriteljskim laboratorijama, inspekcijskim institucijama i proizvodnji precizne opreme, pravi izazov nije samo postizanje visoke početne tačnosti -, već i održavanje te tačnosti tokom godina neprekidnog rada.
Mnogi gubici preciznosti ne potiču od materijalnih nedostataka, već zbog nepravilne instalacije, loše kontrole okoliša i ne-standardne prakse kalibracije. Naučno kontrolisan radni tok instalacije i kalibracije može značajno poboljšati stabilnost dimenzija, produžiti cikluse kalibracije i osigurati potpunu metrološku sljedivost.
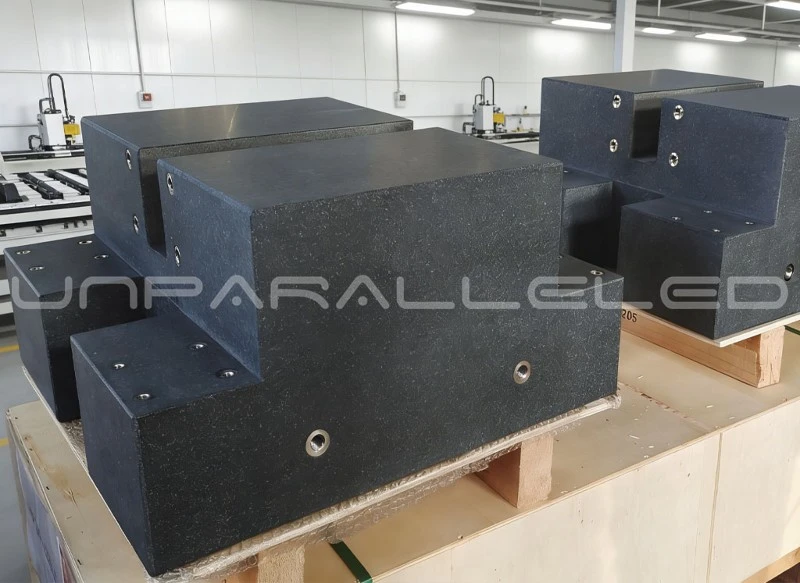
Ovaj članak opisuje praktičan standardizirani tok rada u 7 koraka koji pomažeprecizni granitni mjerni alatipostići pomak tačnosti manji od ili jednak 0,2 μm tokom pet godina uz smanjenje učestalosti ponovne kalibracije i dugoročnih-troškova rada.
Zašto standardizirana instalacija određuje dugoročnu{0}}tačnost
Precizni granitni mjerni alati se široko koriste u koordinatnim mjernim sistemima, optičkim inspekcijskim platformama, postavkama za lasersku kalibraciju i ultra-verifikaciji ultra-precizne obrade. Njihov dimenzionalni integritet direktno utiče na pouzdanost merenja.
Nepravilno rukovanje i postavljanje mogu uzrokovati:
Koncentracija strukturalnog naprezanja
Trajna geometrijska deformacija
Greške termičke distorzije
Povećana osjetljivost na vibracije
Gubitak usklađenosti sljedivosti
Standardizovane inženjerske procedure su stoga neophodne.
Korak 1 - Priprema osnove
Stabilna baza izoluje spoljne smetnje i sprečava deformaciju napona.
Ključni zahtjevi:
Armirano-betonski temelj sa dovoljno-nosivosti
Ako je potrebno, jastučići protiv vibracija ili izolacijski nosači
Izbjegavanje šupljih podova ili spuštenih konstrukcija
Odstupanje ravnosti tla unutar tolerancije ugradnje
Strukturno nestabilna baza može trajno ugroziti preciznost mjerenja.
Korak 2 - Podešavanje preciznog niveliranja
Niveliranje osigurava ujednačenu raspodjelu opterećenja i sprječava-dugotrajno geometrijsko odstupanje.
Najbolje prakse:
Koristite elektronske nivoe-visoke rezolucije ili autokolimatore
Podešavanje podrške za više{0}} tačaka nakon dijagonalnog balansiranja
Postepeni ciklusi korekcije kako bi se spriječilo torzijsko naprezanje
Konačna verifikacija nivoa nakon 24-časovne stabilizacije
Nepravilno niveliranje jedan je od najčešćih uzroka rane degradacije preciznosti.
Korak 3 - Kontrolirano predopterećenje i pričvršćivanje
Pretjerano ili neravnomjerno pričvršćivanje dovodi do unutrašnjeg stresa koji se vremenom može postepeno oslobađati.
Principi kontrole:
Koristite alate za pričvršćivanje{0}}sa ograničenim momentom
Slijedite simetrične sekvence zatezanja
Izbjegavajte prekomjerno-ograničenje između granitnih i metalnih interfejsa
Uvedite kompatibilne slojeve bafera ako je potrebno
Pravilno upravljanje prednaprezanjem čuva prirodne karakteristike granita-bez stresa.
Korak 4 - Termička stabilizacija
Varijacije temperature su dominantni faktor koji utječe na stabilnost dimenzija.
Kontrole životne sredine:
Održavajte temperaturu okoline na 20 ± 0,5 stepeni
Ograničite temperaturne gradijente preko strukture
Izbjegavajte direktan protok zraka iz HVAC ventilacijskih otvora
Period stabilizacije 24-48 sati prije prve inspekcije
Budući da granit ima nisko toplinsko širenje, stabilno okruženje omogućava da se njegove materijalne prednosti u potpunosti ispolje.
Korak 5 - Početna provjera tačnosti
Inspekcija prvog članka utvrđuje osnovne podatke o tačnosti.
Stavke inspekcije uključuju:
Ravnost
Pravost
Squareness
Paralelizam
Integritet površine
Sva mjerenja trebaju biti sljediva do ISO ili CNAS akreditiranih laboratorija kako bi se osigurala globalna mjeriteljska usklađenost.
Ova osnovna linija postaje referenca za dugoročnu{0}}analizu odstupanja.
Korak 6 - Planiranje periodične kalibracije
Naučni intervali kalibracije sprečavaju nepotrebne zastoje uz održavanje usklađenosti.
Preporučene prakse:
Uspostavite modele predviđanja pomaka na osnovu učestalosti korištenja
Definirajte cikluse kalibracije na više nivoa (mjesečna verifikacija, godišnja kalibracija)
Zabilježite historijske krivulje kretanja za analizu trenda
Koristite sljedljive referentne artefakte za poređenje
Dobro-održavani granitni mjerni alati mogu produžiti intervale kalibracije za 3–4× u poređenju sa metalnim alternativama.
Korak 7 - Rješavanje problema i upravljanje odmakom
Rano otkrivanje anomalija sprečava kumulativni gubitak preciznosti.
Uobičajeni problemi i odgovori:
| Issue | Osnovni uzrok | Korektivna radnja |
|---|---|---|
| Lokalno odstupanje ravnosti | Neravnomjerno slijeganje temelja | Ponovo{0}}izravnajte i ojačajte bazu |
| Progresivni drift preciznosti | Termička fluktuacija | Poboljšati kontrolu životne sredine |
| Iznenadna anomalija mjerenja | Smetnje vanjskih vibracija | Ugradite izolaciju od vibracija |
| Oštećenje površine | Nepravilno rukovanje | Ponovna-zaštita preklapanja i ivica |
Preventivno održavanje osigurava dugoročnu{0}}pouzdanost.
Kontrole zaštite životne sredine i rukovanja se često zanemaruju
Upravljanje temperaturom i vlažnošću
Prostorije za mjerenje konstantne temperature
Održavana vlažnost između 45-60%
Izbjegavajte toplotno zračenje od mašina ili sunčeve svjetlosti
Supresija vibracija
Izolovati od opreme za štancanje i zona gustog saobraćaja
Instalirajte pasivne ili aktivne sisteme za prigušivanje vibracija
Izbjegavajte zajedničke temelje s dinamičkim strojevima
Mjere opreza pri rukovanju
Nikada nemojte podizati iz nepodržanih središnjih položaja
Koristite mehanizme za podizanje na više{0}} tačaka
Izbjegavajte udarce metala na granitne površine
Zaštitite ivice i uglove tokom transporta
Krhkost granita čini zaštitu rubova ključnom za sprječavanje mikropukotina.
Rješavanje problema u industriji
Tačka boli 1 - Gubitak tačnosti nakon instalacije
Nepravilno postavljanje dovodi do unutrašnjeg naprezanja koji polako iskrivljuje geometriju.
Prednost standardiziranog toka posla: Instalacija-bez stresa čuva originalnu preciznost proizvodnje.
Tačka bola 2 - Česti prekidi kalibracije
Nestabilna okruženja prisiljavaju ponovljeno ponovno kalibriranje i prekid proizvodnje.
Prednost standardizovanog toka posla: Kontrola okoline i praćenje pomaka značajno produžavaju cikluse kalibracije.
Tačka bola 3 - Usklađenost s teškoćom sljedivosti
Nepotpuna dokumentacija ometa procese certifikacije i revizije.
Prednost standardiziranog toka posla: Zapisi o inspekciji cijelog procesa osiguravaju metrološku sljedivost.
Idealni korisnici standardizovanih granitnih metroloških sistema
Ovaj radni tok je posebno vrijedan za:
Nacionalne metrološke laboratorije
Inspekcijske agencije -treće strane
Centri za testiranje vazduhoplovnih komponenti
Proizvođači poluprovodničke opreme
Proizvođači preciznih mašina
Istraživački instituti i univerziteti
Zaključak: Precizna stabilnost je inženjerski sistem
Postizanje ultra-niskog pomaka preciznosti ne zavisi samo od kvaliteta materijala. Zahtijeva sistematsku kontrolu kroz instalaciju, stabilizaciju okoline, planiranje kalibracije i preventivno održavanje.
Implementacijom standardiziranog toka rada u sedam-koraka, organizacije mogu u potpunosti otključati prednosti dimenzionalne stabilnosti granitnih mjernih alata - osiguravajući dugoročnu-preciznost, smanjujući učestalost kalibracije i održavajući međunarodnu sljedivost.
Za visoko{0}}precizne industrije, stabilnost je produktivnost.